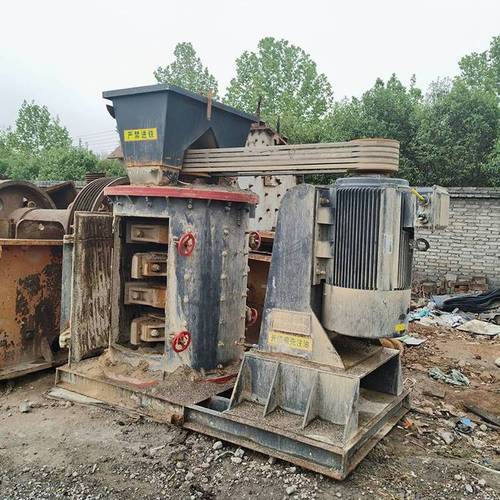
熟料破碎机锤头更换频繁的原因分析与对策
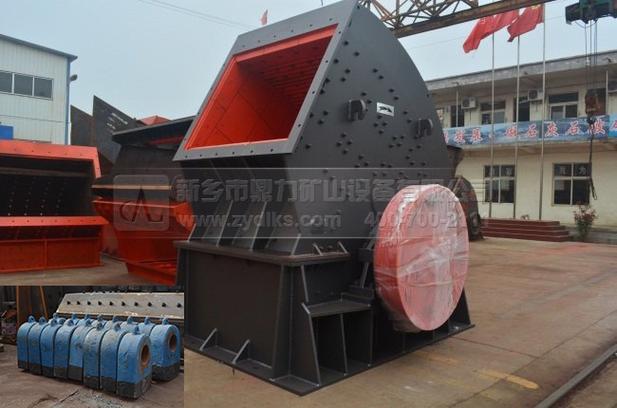
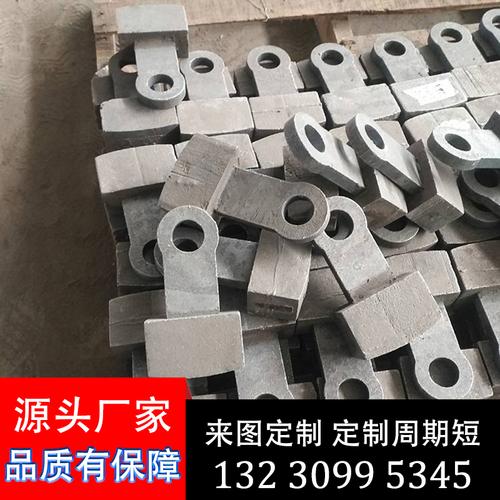
熟料破碎机在水泥生产线上承担着将高温烧结后的熟料块破碎至工艺要求粒度的关键任务。锤头作为直接打击物料的核心易损件,其使用寿命直接影响破碎效率、生产成本和停机时间。许多企业普遍面临锤头更换频繁的问题,往往几天至几周就需要更换一次,不仅增加了备件成本,还打乱了正常生产节奏。本文从物料特性、设备设计、操作维护和工艺参数四个方面剖析主要原因,并提出相应改进措施。
一、物料特性因素
- 熟料硬度高、磨蚀性强:水泥熟料主要由硅酸三钙、硅酸二钙等矿物组成,莫氏硬度可达6-7,且含有游离氧化钙、玻璃相及未完全反应的石英颗粒,对金属表面具有极强的切削磨损作用。
- 物料温度高:出窑熟料温度通常在80-150℃甚至更高,高温使锤头材料发生回火软化,硬度下降,加速磨损。
- 物料粒度与入料方式:当入料中含有大量大块熟料(粒度>300mm)或未经充分冷却的“红料”时,锤头需承受更大的冲击载荷和热应力。
- 化学成分波动:生料成分不均导致熟料中f-CaO含量高或液相量异常,使物料变脆或变黏,容易造成锤头粘料、磨损不均匀。
二、设备设计与结构因素
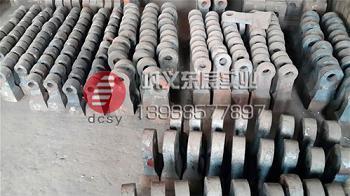
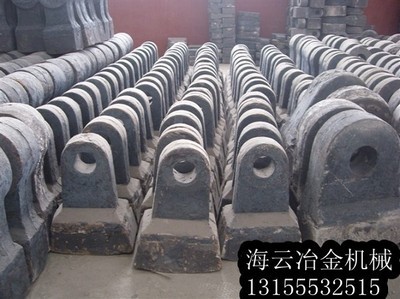
- 锤头材质选择不当:低合金马氏体钢、高锰钢等传统材质在高温磨料磨损工况下表现不佳,若未采用复合硬质合金或高铬铸铁等耐磨材料,磨损速率会成倍增加。
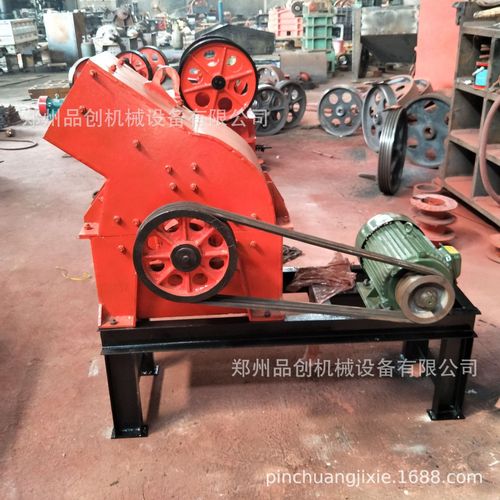
- 转子结构参数不合理:锤头与筛板间隙过大或过小,导致物料反复撞击或滞留;锤头排列方式、数量与转子直径不匹配,形成局部过度磨损。
- 破碎腔型设计缺陷:反击板角度、篦板缝隙设计不当,导致物料在腔内循环破碎次数增多,锤头无效功增加。
- 本体强度不足:锤盘、锤轴等支撑件刚性差,运转时抖动使锤头受力不均。
三、操作与维护因素
- 给料不均匀:忽大忽小的料流造成锤头时而空打、时而超载,产生疲劳裂纹和塑性变形加速。
- 除铁不彻底:熟料中混入的金属杂物(如破碎机自身磨损件、螺栓、焊条头等)卡入破碎腔,直接损伤锤头工作面,甚至造成锤头断裂。
- 润滑与紧固不良:锤轴与锤孔磨损后间隙增大,锤头晃动冲击,导致锤孔拉大、锤轴弯曲,恶性循环。
- 更换标准模糊:往往等到锤头磨损到无法保证出料粒度时统一更换,而未在达到一定磨损极限(如磨损量超过原始厚度1/3)时及时换向或更换,降低整体寿命。
四、工艺参数与系统匹配因素
- 破碎比过大:将锤式破碎机用于二级破碎或追求过细出料,导致锤头负荷远超设计能力。
- 系统通风与温度控制不足:破碎机内热料冷却与气流组织差,锤头长期在高温高粉尘环境下工作。
- 前后工序不匹配:篦冷机出料粒度控制不佳,或辊压机、立磨系统与破碎机协同失衡,将本该在前段完成的粉碎任务压给破碎机。
- 锤头翻转周期管理缺失:许多企业无固定锤头翻转和检查制度,导致一侧磨损后继续手持“另一面”使用,很快恶化到无法使用的程度。
五、改进与对策
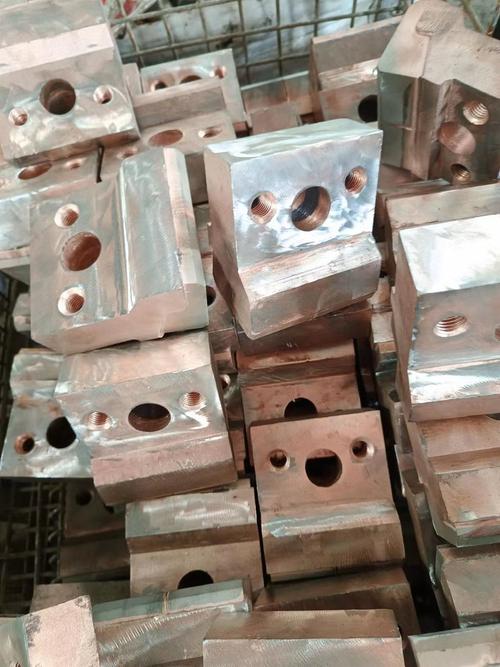
1. 优化锤头材质与制造工艺:采用高铬铸铁+低合金钢(双金属复合)堆焊或镶铸硬质合金块,表面增加耐磨堆焊层,提高高温硬度和抗磨粒磨损能力。开发陶瓷颗粒增强金属基复合材料锤头。
2. 改进设备结构与参数:根据熟料特性调整转子转速、锤头与筛板间隙(推荐8-12mm可调),优化反击板角度和篦板开孔,减少物料循环。加强机壳封闭和散热,避免锤头过热。
3. 严格控制人料条件:加强备料均化,合理配料提高熟料易碎性;设置强磁除铁器和金属探测器;避免红料入机;调控入料粒度≤250mm且大块含量<10%。
4. 完善操作规程:均匀给料,避免超载和空转。重要头开车前打磨清理、紧固螺栓;规定每运行120~200h翻转锤头或依次换向,并按磨损厚度平均值建立更换谱,推进定期换头转动管理。
5. 精工细测采用长寿命措施:过具体测算与炉热工制度优化,提高冷却机效率降低熟温度低于100℃合工艺开路流程.
六得出结论,熟料破碎机锤头寿命是个系统工程,必须分类分析具对象针对成因逐一改性杜绝早/纵联合模式持续提升达到满意效益指标.
如若转载,请注明出处:http://www.lsxwljx.com/product/51.html
更新时间:2026-10-28 02:40:57